Kręgi walcowane na zimno NatureSteelsą szeroko stosowane w branży sprzętu gospodarstwa domowego, motoryzacji i tłoczenia sprzętu. Podstawowa różnica w stosunku do kręgów walcowanych na gorąco polega na powierzchni blachy: taśmy walcowane na gorąco mają zgorzeliny, chropowate powierzchnie i duże tolerancje wymiarowe; Taśmy walcowane na zimno poddawane są walcowaniu wieloprzebiegowemu w temperaturze pokojowej, co zapewnia czyste, gładkie powierzchnie i precyzyjne wymiary.
Wady powierzchniowe stanowią krytyczne zagrożenie dla zwojów walcowanych na zimno. Ślady walców, zadrapania, żółtawe plamy, blokowanie cewek i inne defekty mogą skutkować odrzuceniem części tłoczonej i kraterami lakierniczymi w łagodnych przypadkach lub odrzuceniem całej partii w ciężkich przypadkach. Niektóre wady pozostają ukryte w chwili dostawy i ujawniają się dopiero podczas stemplowania, co łatwo powoduje spory dotyczące odpowiedzialności.
Dokument ten pomaga użytkownikom identyfikować wady, śledzić odpowiednie procesy produkcyjne, oceniać jakość w oparciu o standardy i wdrażać kontrole zapobiegawcze od linii produkcyjnych po opakowania do transportu morskiego. Służy jako punkt odniesienia dla personelu zaopatrzeniowego, inspektorów jakości i odpowiednich inżynierów.
Jakość powierzchni to nie tylko kwestia estetyczna; jego skutki rozprzestrzeniają się w całym łańcuchu produkcyjnym.
Etap pierwszy: stemplowanie. Odłamki (wewnętrzne wtrącenia odsłonięte na powierzchni) działają jako punkty inicjacji pęknięć tłoczących. Podczas głębokiego tłoczenia mikropęknięcia krawędziowe przekształcają się w pęknięcia. Faliste arkusze o słabej płaskości powodują niestabilne położenie wewnątrz matryc i prowadzą do wymiarów części poza tolerancją.
Etap drugi: Powlekanie i galwanizacja. Pozostały olej powoduje powstawanie kraterów w farbie i porów elektroforetycznych. Ślady walcowania i zadrapania powiększają się w widoczne plamki po galwanizacji. Zabarwienie tlenkowe (żółte plamy) bezpośrednio pogarsza przyczepność emalii i powłok kolorowych.
Trzeci etap: obsługa posprzedażna. W przypadku komponentów o krytycznym znaczeniu dla wyglądu, takich jak panele urządzeń gospodarstwa domowego i panele wewnętrzne samochodów, defekty powierzchni bezpośrednio skutkują wadami dotyczącymi wyglądu produktu końcowego. Na tym etapie straty wykraczają poza pojedynczą partię arkuszy, obejmują koszty produktu gotowego i harmonogramy dostaw.
Dlatego w branży panuje konsensus: gatunek i grubość stali wyznaczają dolną granicę wydajności w przypadku kręgów walcowanych na zimno, podczas gdy jakość powierzchni wyznacza górną granicę dla gotowych produktów. Jasne określenie klasy powierzchni w momencie składania zamówienia jest znacznie bardziej opłacalne niż spory post factum.
Wady grupuje się ze względu na etap produkcji, z którego powstają: wady powstałe w procesie walcowania, wady powstałe w procesach wyżarzania i trawienia oraz wady powstałe podczas przechowywania i transportu. Klasyfikacja ta umożliwia bezpośrednie śledzenie odpowiedzialnych procesów po zaobserwowaniu defektu.
Każda wada jest opisana w ujednoliconym formacie: Charakterystyka wyglądu → Przyczyny → Skutki na dalszym etapie → Referencyjne kryteria akceptacji.
#### Odchylenie grubości wzdłuż paska
#### Żółtawe zabarwienie/zabarwienie tlenkowe
| Wada | Odpowiedzialny proces | Typowe przyczyny | Dozwolone dla klasy FB | Dopuszczone do klasy FC/FD |
|---|---|---|---|---|
| Pękanie krawędzi | Materiał walcowany/przychodzący | Nadmierne naprężenie krawędziowe | Niedozwolone | Niedozwolone |
| Falistość | Walcowanie | Niewłaściwa korona/naprężenie rolki | Niedozwolone w przypadku przekroczenia tolerancji | Niedozwolone w przypadku przekroczenia tolerancji |
| Znaki rolkowe | Walcowanie | Uszkodzenie powierzchni walca / ciała obce | Drobne dozwolone | Niedozwolone |
| Zadrapania | Walcowanie / cięcie | Ciała obce na torach rolkowych | Drobne dozwolone | Niedozwolone |
| Odchylenie grubości wzdłuż paska | Walcowanie | Odchylenie sterowania AGC | Niedozwolone w przypadku przekroczenia tolerancji | Niedozwolone w przypadku przekroczenia tolerancji |
| Odłamki | Produkcja stali / odlewanie ciągłe | Inkluzje | Niedozwolone | Niedozwolone |
| Żółtawe zabarwienie | Wyżarzanie | Pozostałości oleju / zła atmosfera | Drobne dozwolone | Niedozwolone |
| Blokowanie cewki | Wyżarzanie | Niewłaściwa temperatura/napięcie | Niedozwolone | Niedozwolone |
| Nadmierne wytrawianie pestek | Marynowanie | Trawienie niekontrolowane | Drobne dozwolone | Niedozwolone |
| Linie Lüdersa | Własność materialna | Plateau plonów / starzenie się | Nie jest to wada, podlega ograniczeniom związanym z okresem przechowywania | Nie jest to wada, dopuszczalny krótszy okres przechowywania |
| Pozostałość oleju | Odtłuszczanie / skin-pass | Niedostateczne odtłuszczenie | Niedozwolone | Niedozwolone |
| Rdza plamiąca wodę | Przechowywanie i transport | Wilgoć/uszkodzone opakowanie | Niedozwolone (wyjątki w przypadku wygasłej ważności zabezpieczenia antykorozyjnego) |
Niedozwolone |
Kontrola wzrokowa świateł bocznych. Najbardziej krytyczna technika sprawdzania powierzchni. Rozwijaj arkusze metr po metrze przy świetle bocznym o niskim kącie w zakresie 45 stopni. Falowanie, ślady po rolkach i delikatne zadrapania stają się widoczne w świetle bocznym, podczas gdy wiele defektów pozostaje niewidocznych w bezpośrednim oświetleniu z przodu – co jest częstym martwym punktem dla odbiorców. Należy preferować strefę krawędziową o grubości 50 mm, w której często występują pęknięcia krawędzi i zadziory.
Ocena dotykowa. Przesuwaj paznokciami po teksturze powierzchni: ślady po rolkach powodują okresowy opór; zadrapania powodują ciągły opór. Odłamki wykazują właściwości dotykowe zbliżone do zwykłych zadrapań; identyfikacja wymaga połączenia lokalizacji (głównie przy główkach/końcach cewek) i późniejszego wykonania stemplowania.
Pomiar przyrządu. Użyj przenośnych mierników grubości do pobrania próbki grubości na głowicy cewki, w środkowej części cewki i na końcu cewki w celu sprawdzenia zmian grubości. Do pomiaru wypaczeń należy używać linijek i szczelinomierzy. Jeśli to możliwe, należy zmierzyć wartości chropowatości Ra za pomocą testerów chropowatości (chropowatość stanowi podstawowy wskaźnik jakości powierzchni, a procedury badawcze są określone w normach). Punkty poboru próbek grubościomierza muszą obejmować całą szerokość paska, a nie tylko strefę środkową.
Kontrola opakowań i znaków. Najpierw po otwarciu opakowania sprawdź integralność opakowania antykorozyjnego i czytelność oznaczeń transportowych (numer zwoju, gatunek stali, wymiary, gatunek powierzchni, waga, data produkcji). Podejrzewamy wady powierzchni spowodowane transportem pod kątem uszkodzeń opakowania.
1. Sprawdź opakowanie: Sprawdź stan papieru/folii antykorozyjnych, zabezpieczeń krawędzi, pasów wiążących i osłony stalowej; poszukaj śladów kontaktu z wodą.
2. Sprawdź oznaczenia: Potwierdź, że numer cewki, gatunek stali, wymiary, klasa powierzchni i data produkcji odpowiadają zamówieniom zakupu i certyfikatom testów walcowni (MTC).
3. Kontrola przy pełnym pokryciu światłem bocznym: Zbadaj powierzchnie blachy metr po metrze w świetle bocznym 45 stopni, koncentrując się na strefach krawędziowych o szerokości 50 mm.
4. Losowe pobieranie próbek dotykowych: Przeciągnij paznokciami w trzy losowe miejsca, aby rozróżnić ślady po rolkach, zadrapania i odłamki.
5. Punktowa kontrola grubości: Dokonaj pomiarów na główce cewki, w jej środkowej części i na końcu cewki oraz zapisz zmiany grubości wzdłuż długości paska.
6. Pomiar wypaczenia: Zmierz wypaczenie w stanie swobodnym na odcinku arkusza o długości jednego metra.
7. Dokumentacja i pobieranie próbek: Sfotografuj wadliwe obszary z odniesieniami do skali i zachowaj 300-milimetrowe wadliwe segmenty próbki jako dowód oceny odpowiedzialności.
8. Odsyłacz do ocen: Porównaj obserwacje z klauzulami dotyczącymi jakości powierzchni w Rozdziale IV i wyciągnij wnioski: Akceptacja / Warunkowa akceptacja / Odrzucenie.
Poprzednie sekcje omawiają identyfikację defektów na potrzeby postępowania po wystąpieniu. W tym rozdziale opisano fabryczne kontrole zapobiegawcze. Defekty powierzchniowe są zasadniczo problemami wynikającymi z procesu. Identyfikacja defektów należy do dalszych użytkowników, natomiast zapobieganie defektom należy do linii produkcyjnych.
Sekcja Trawienia: Pięciostopniowe trawienie plus odtłuszczanie elektrolityczne. Aby uzyskać czyste powierzchnie walcowane na zimno, konieczne jest całkowite usunięcie kamienia. Nadmierne wytrawianie powoduje powstawanie pestek; liście podmarynowane, wciśnięta łuska. Odtłuszczanie elektrolityczne zmniejsza ryzyko pozostałości oleju bezpośrednio związane z żółtawymi plamami i kraterami po farbie.
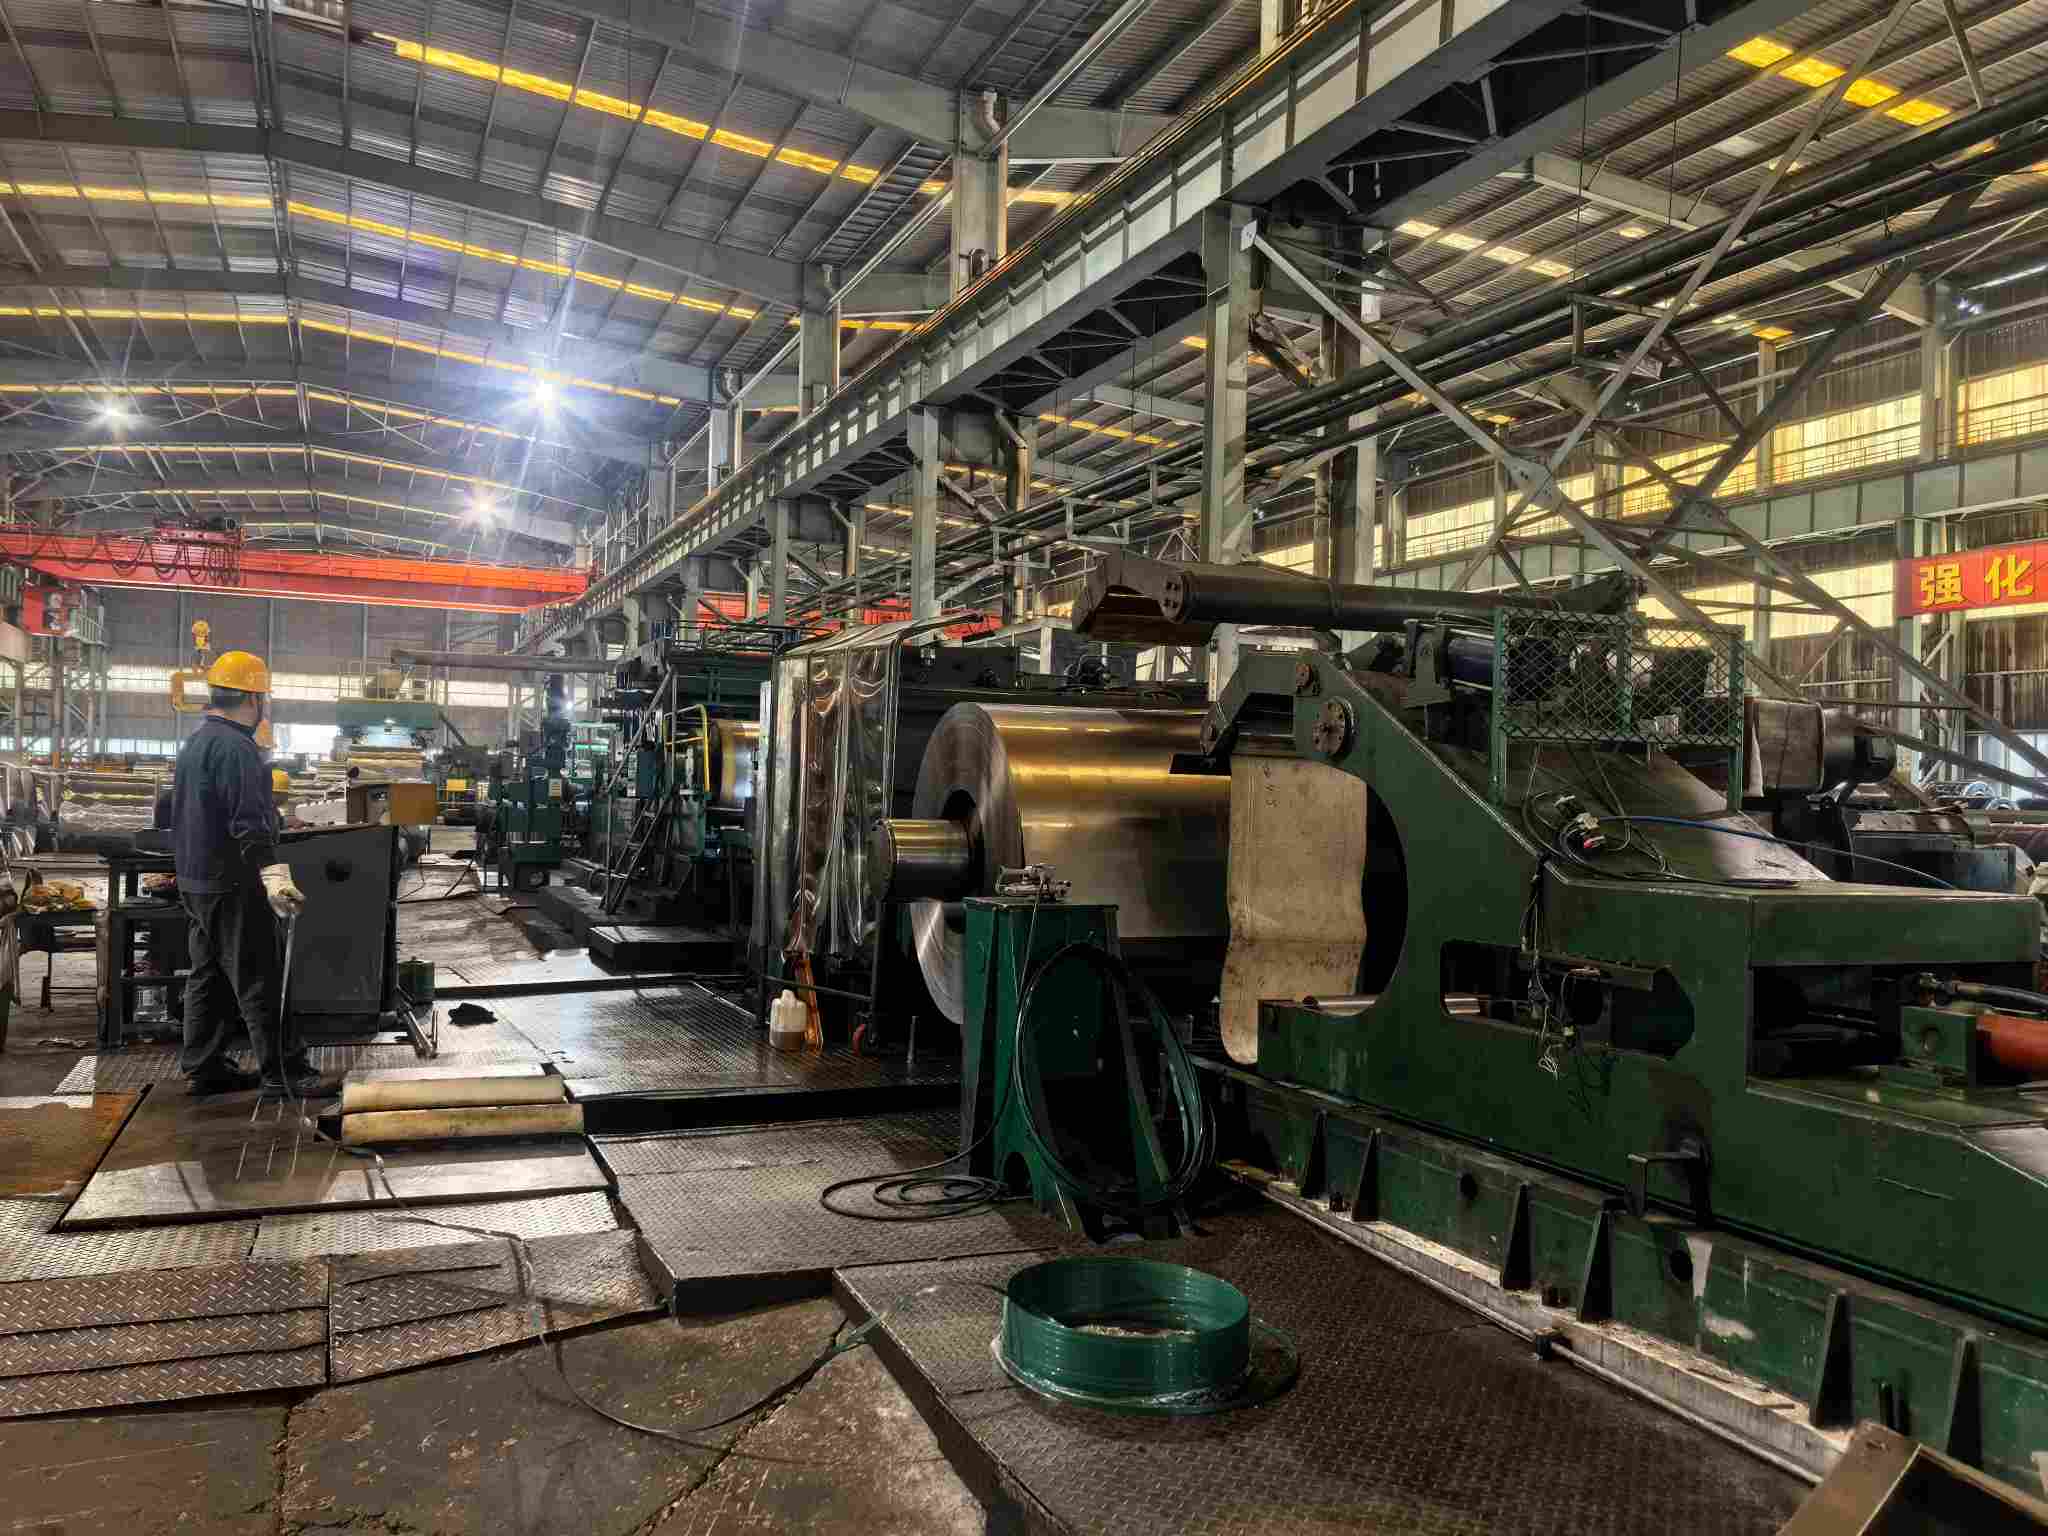
Sekcja walcowania: walcarka nawrotna o sześciu wysokościach z cyfrowymi układami sterowania. Sterowanie kształtem płyty w zamkniętej pętli i precyzyjny przydział redukcji przejścia tworzą podstawową kontrolę falistości, pękania krawędzi i odchyleń grubości wzdłużnej. Systemy sterowania numerycznego Siemens i ABB zapewniają tolerancje grubości do ± 0,03 mm, spełniając specjalną klasę precyzji zgodnie z normą EN 10131. Minimalna grubość walcowania sięga 0,15 mm. Powierzchnie rolek poddawane są planowym inspekcjom w celu wykrycia uszkodzeń powierzchni rolek i substancji obcych przed przeniesieniem nadruku na arkusze. Ślady na walcach to defekty, które można łatwo wyeliminować poprzez procedury kontroli walców.
Sekcja wyżarzania: Wyżarzanie jasne wodorem. Bogata w wodór atmosfera ochronna zapobiega utlenianiu powierzchni i żółknięciu, eliminując zabarwienie tlenkowe u źródła. Temperatury wyżarzania i naprężenia zwijania są podzielone na segmenty według ciężaru cewki i kształtu płyty, aby uniknąć blokowania cewki.
Sekcja Skin-Pass: Kontrolowane wydłużenie w zakresie od 0,5% do 1,5%. Walcowanie wygładzające w tym zakresie eliminuje plateau plastyczności i poprawia kształt płyty. Niewystarczające wydłużenie skóry nie tłumi zmarszczek Lüdera; nadmierne wydłużenie pogarsza kształt płyty i zmniejsza chropowatość powierzchni. Równoważenie tych parametrów stanowi podstawowy wymóg procesu skin-pass.
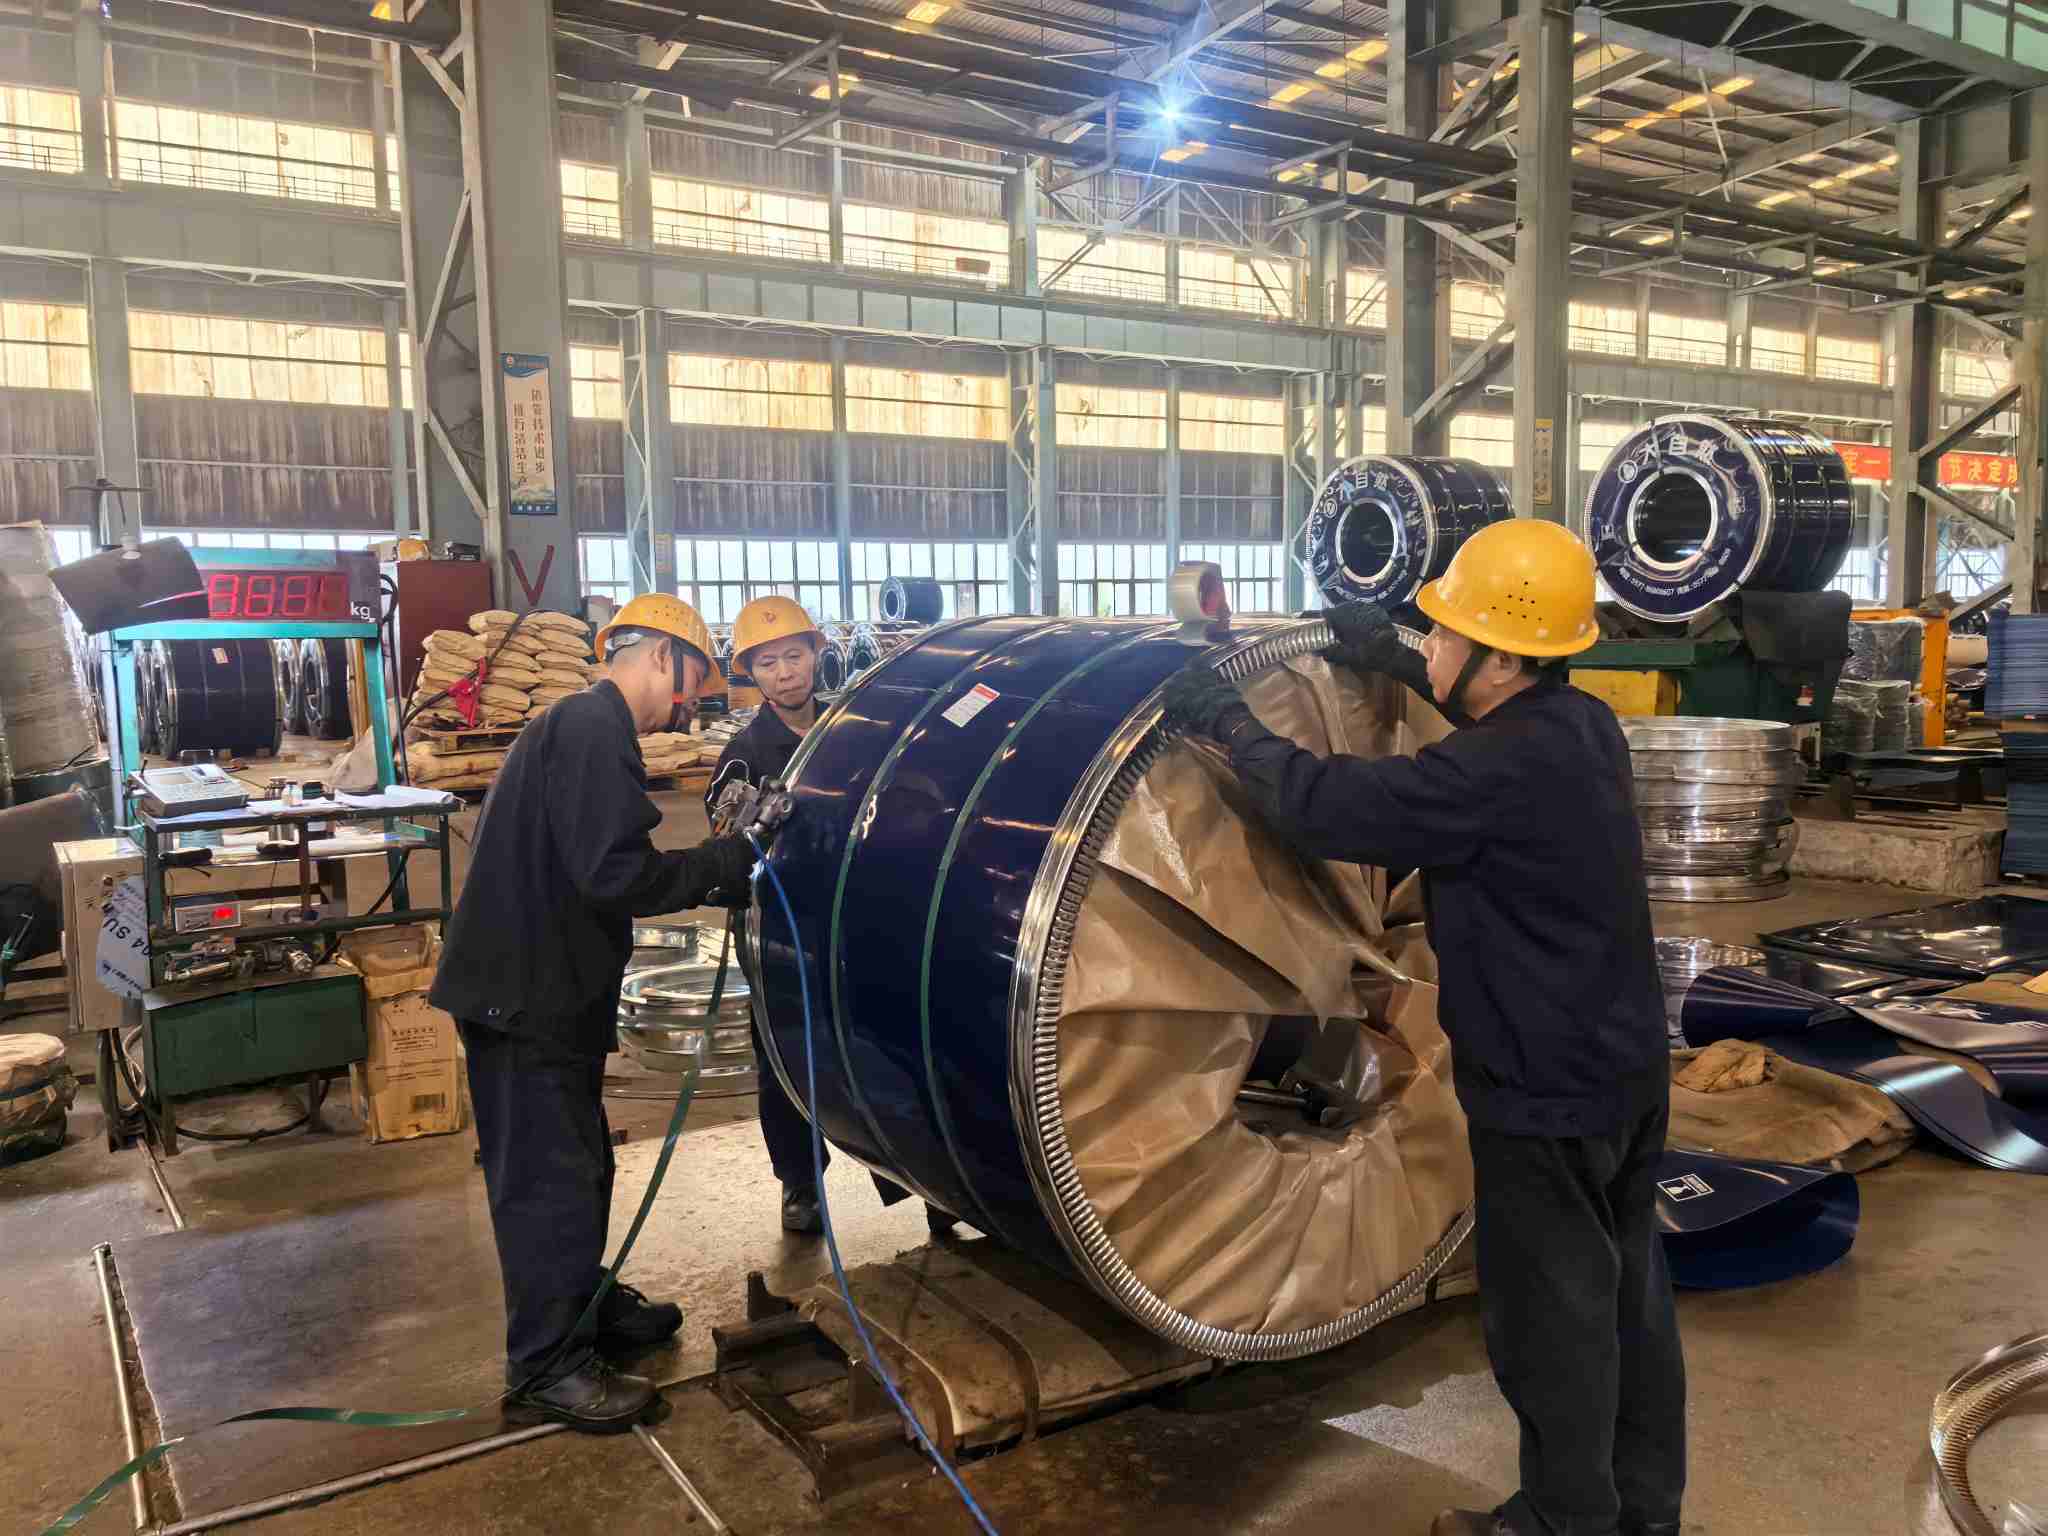
Sekcja wykańczania i pakowania: cięcie bez zadziorów i pakowanie przeznaczone do transportu morskiego. Operacje cięcia wzdłużnego kontrolują wysokość zadziorów, aby zapobiec zarysowaniu krawędzi cięcia. Gotowe zwoje są owinięte folią z lotnym inhibitorem korozji VCI, wyposażone w zabezpieczenia krawędzi, zabezpieczone stalowymi paskami i zabezpieczone przed wilgocią w celu transportu morskiego w warunkach dużego zasolenia i wilgotności. Większości sporów związanych z plamami wodnymi spowodowanymi rdzą po przybyciu do portu można uniknąć dzięki solidnemu opakowaniu.
Sekcja inspekcyjna: Trzystopniowe bramki inspekcyjne. Kontrola przychodzącej cewki walcowanej na gorąco; kontrola w trakcie procesu po trawieniu, wyżarzaniu i walcowaniu metodą wygładzania; inspekcja przedwysyłkowa obejmująca pobieranie próbek powierzchni i pomiar wymiarów. Dla każdej partii zachowywane są próbki i zapisy testów, a dostawom towarzyszą certyfikaty testów walcowni (MTC). Każdy incydent związany z jakością można powiązać z konkretnymi procesami i oknami czasowymi produkcji, co stanowi solidny dowód do oceny odpowiedzialności.
Krótko mówiąc: wad powierzchniowych nie można „wykryć podczas kontroli”. Są albo „wytwarzane”, albo „zapobiegane”. Inspekcja weryfikuje wydajność procesu, a nie działa jako zabezpieczenie ostatniej szansy.
Identyfikacja wad powierzchni zwojów walcowanych na zimno opiera się na połączeniu wiedzy procesowej, standardów i doświadczenia terenowego. W tym dokumencie zebrano wiele typów usterek, listy kontrolne akceptacji i ramy oceny odpowiedzialności, które można wykorzystać podczas inspekcji. NatureSteel posiada rozległą wiedzę specjalistyczną w zakresie walcowania na zimno i wdraża kompleksowe kontrole jakości powierzchni. Opakowanie antykorozyjne VCI stabilizuje stan zwojów podczas transportu morskiego. W przypadku specyfikacji gatunków stali (np. DC01, SPCC), konsultacji dotyczących gatunku powierzchni lub próśb o wycenę, prosimy o kontaktskontaktuj się z nami.
Adres:No. 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Strefa rozwoju gospodarczego i technologicznegoWenzhou, prowincja Zhejiang, Chiny
Copyright © 2026 Nature Steel Group Co., Ltd. Wszelkie prawa zastrzeżone. Links| Sitemap| RSS| XML| Polityka prywatności